


新闻资讯
NEWS INFORMATION
30
2023
-
03
武核专机项目内龙门系统立柱加工圆满收官
来源:
3月28日,随着一声清脆的指挥哨声响起,长8745mm,宽2860mm,高1300mm,重15T的内龙门系统立柱由行车缓缓吊离XK2755数控定梁龙门移动镗铣床工作台,标志着公司圆满完成武核专机项目内龙门系统立柱的加工任务。
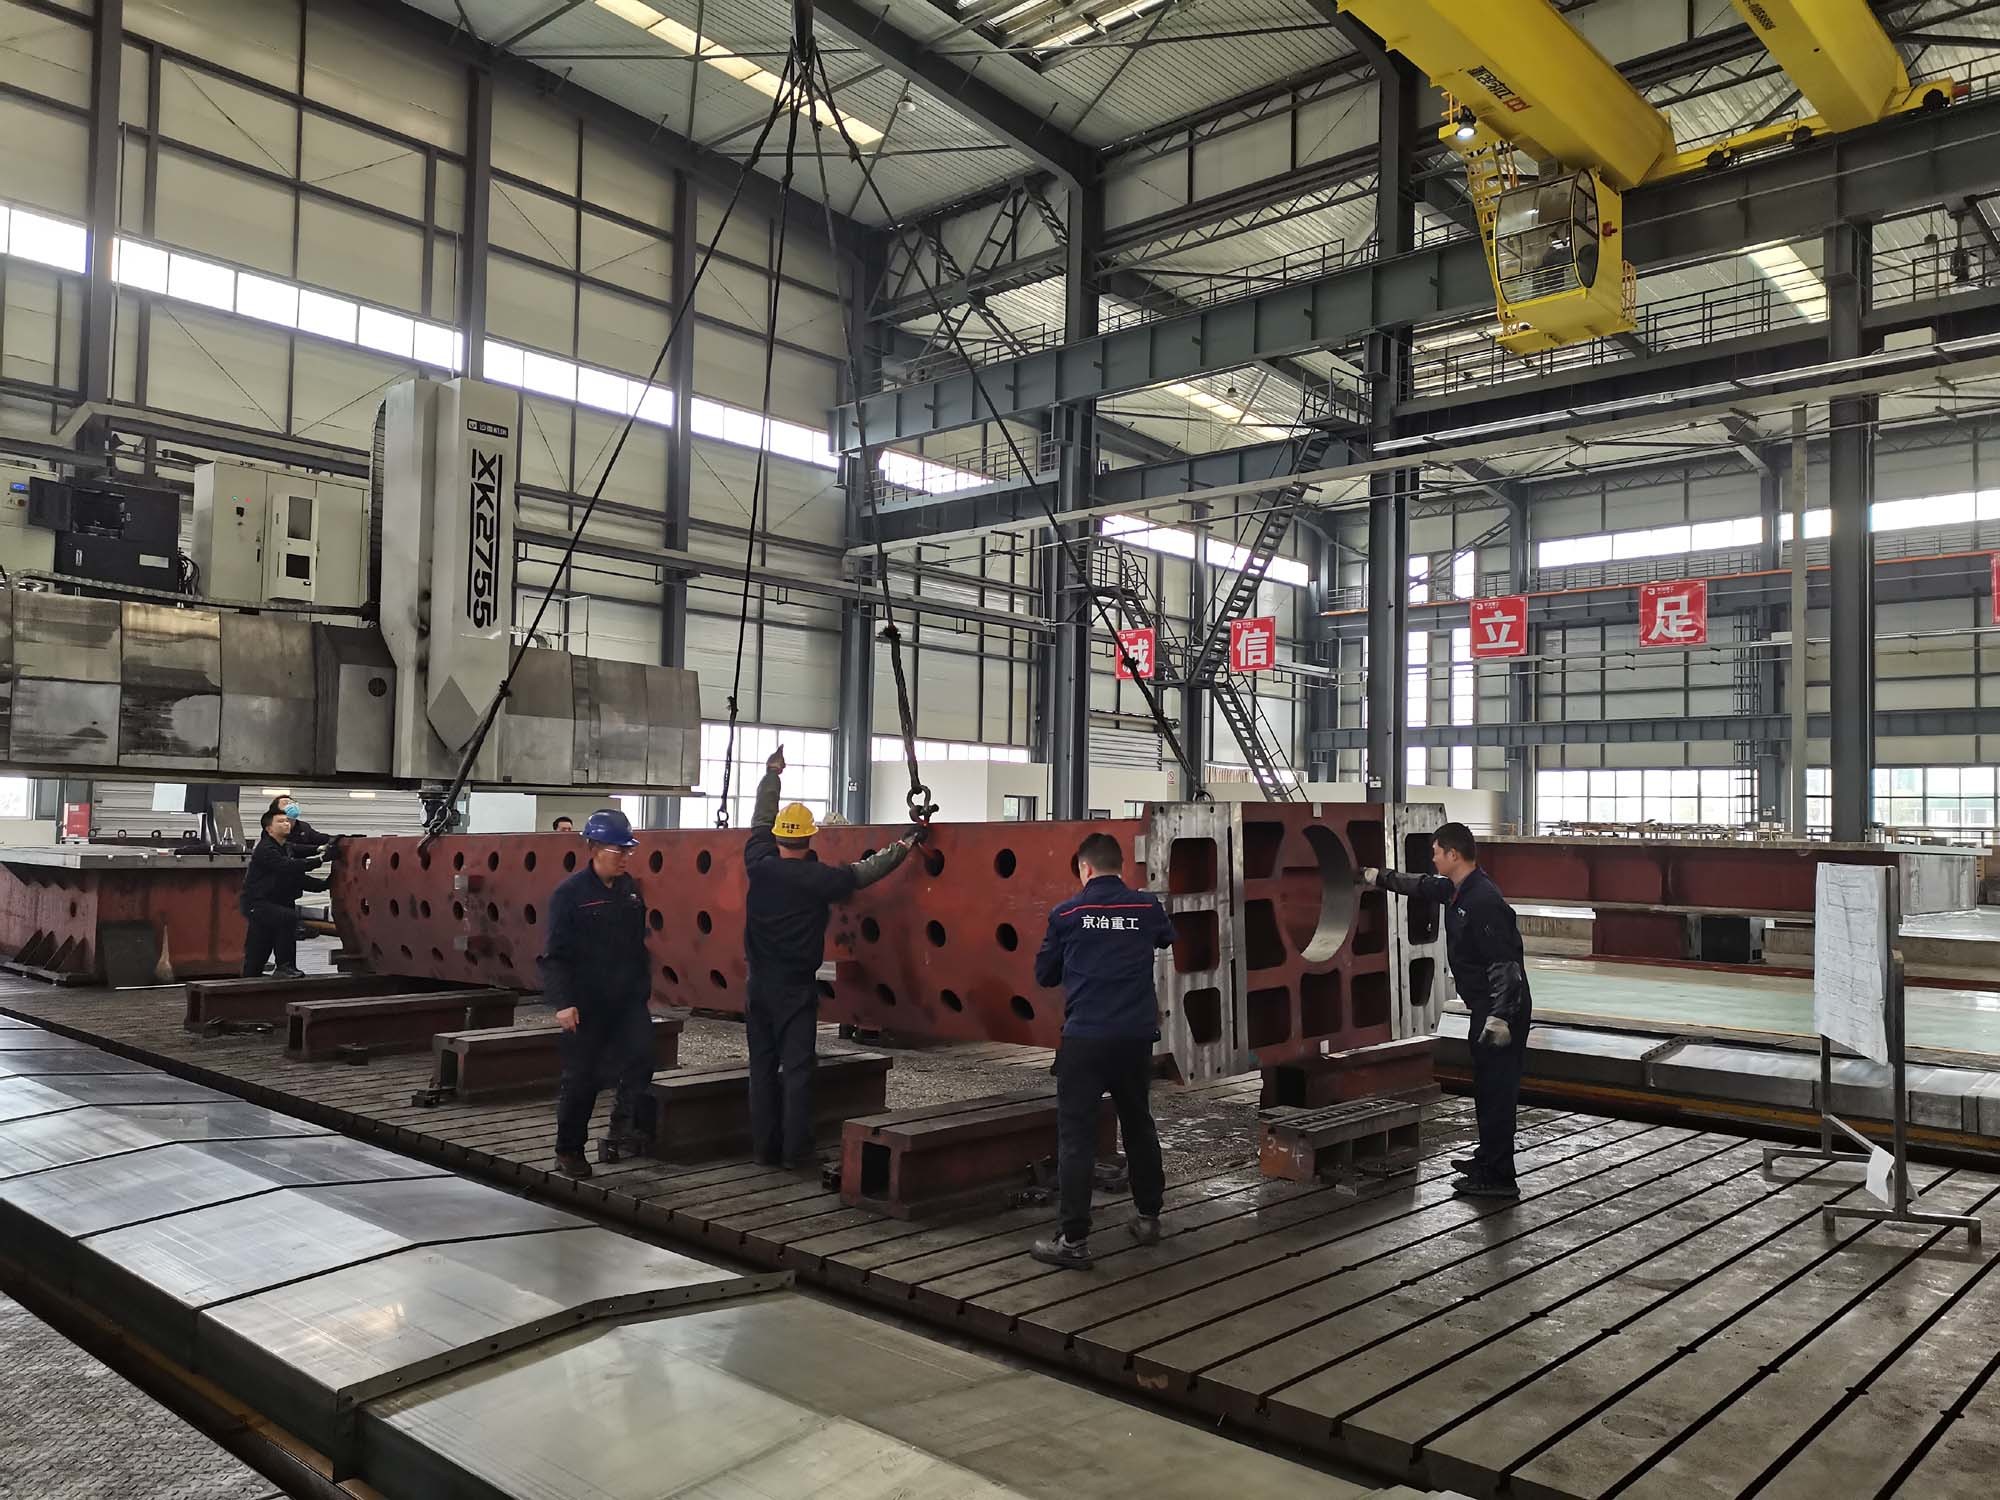
该项目为我公司开年的重要项目之一,对公司设计、工艺、加工、装配能力和要求比较高。为了打好“攻坚战”,齐聚技术、工艺、质量及生产部门“智囊团”,经过前期一次次的分析、改进、评审和高质量的“头脑风暴”,最终形成产品加工工艺技术方案。其中立柱部分是“难啃的骨头”,它属于项目产品中的关键基础零部件,对产品横梁、刀架体及滑枕等参与切削加工的部件起支撑和稳定的作用,相当于人体内的骨骼,直接影响着机床的整体性能。
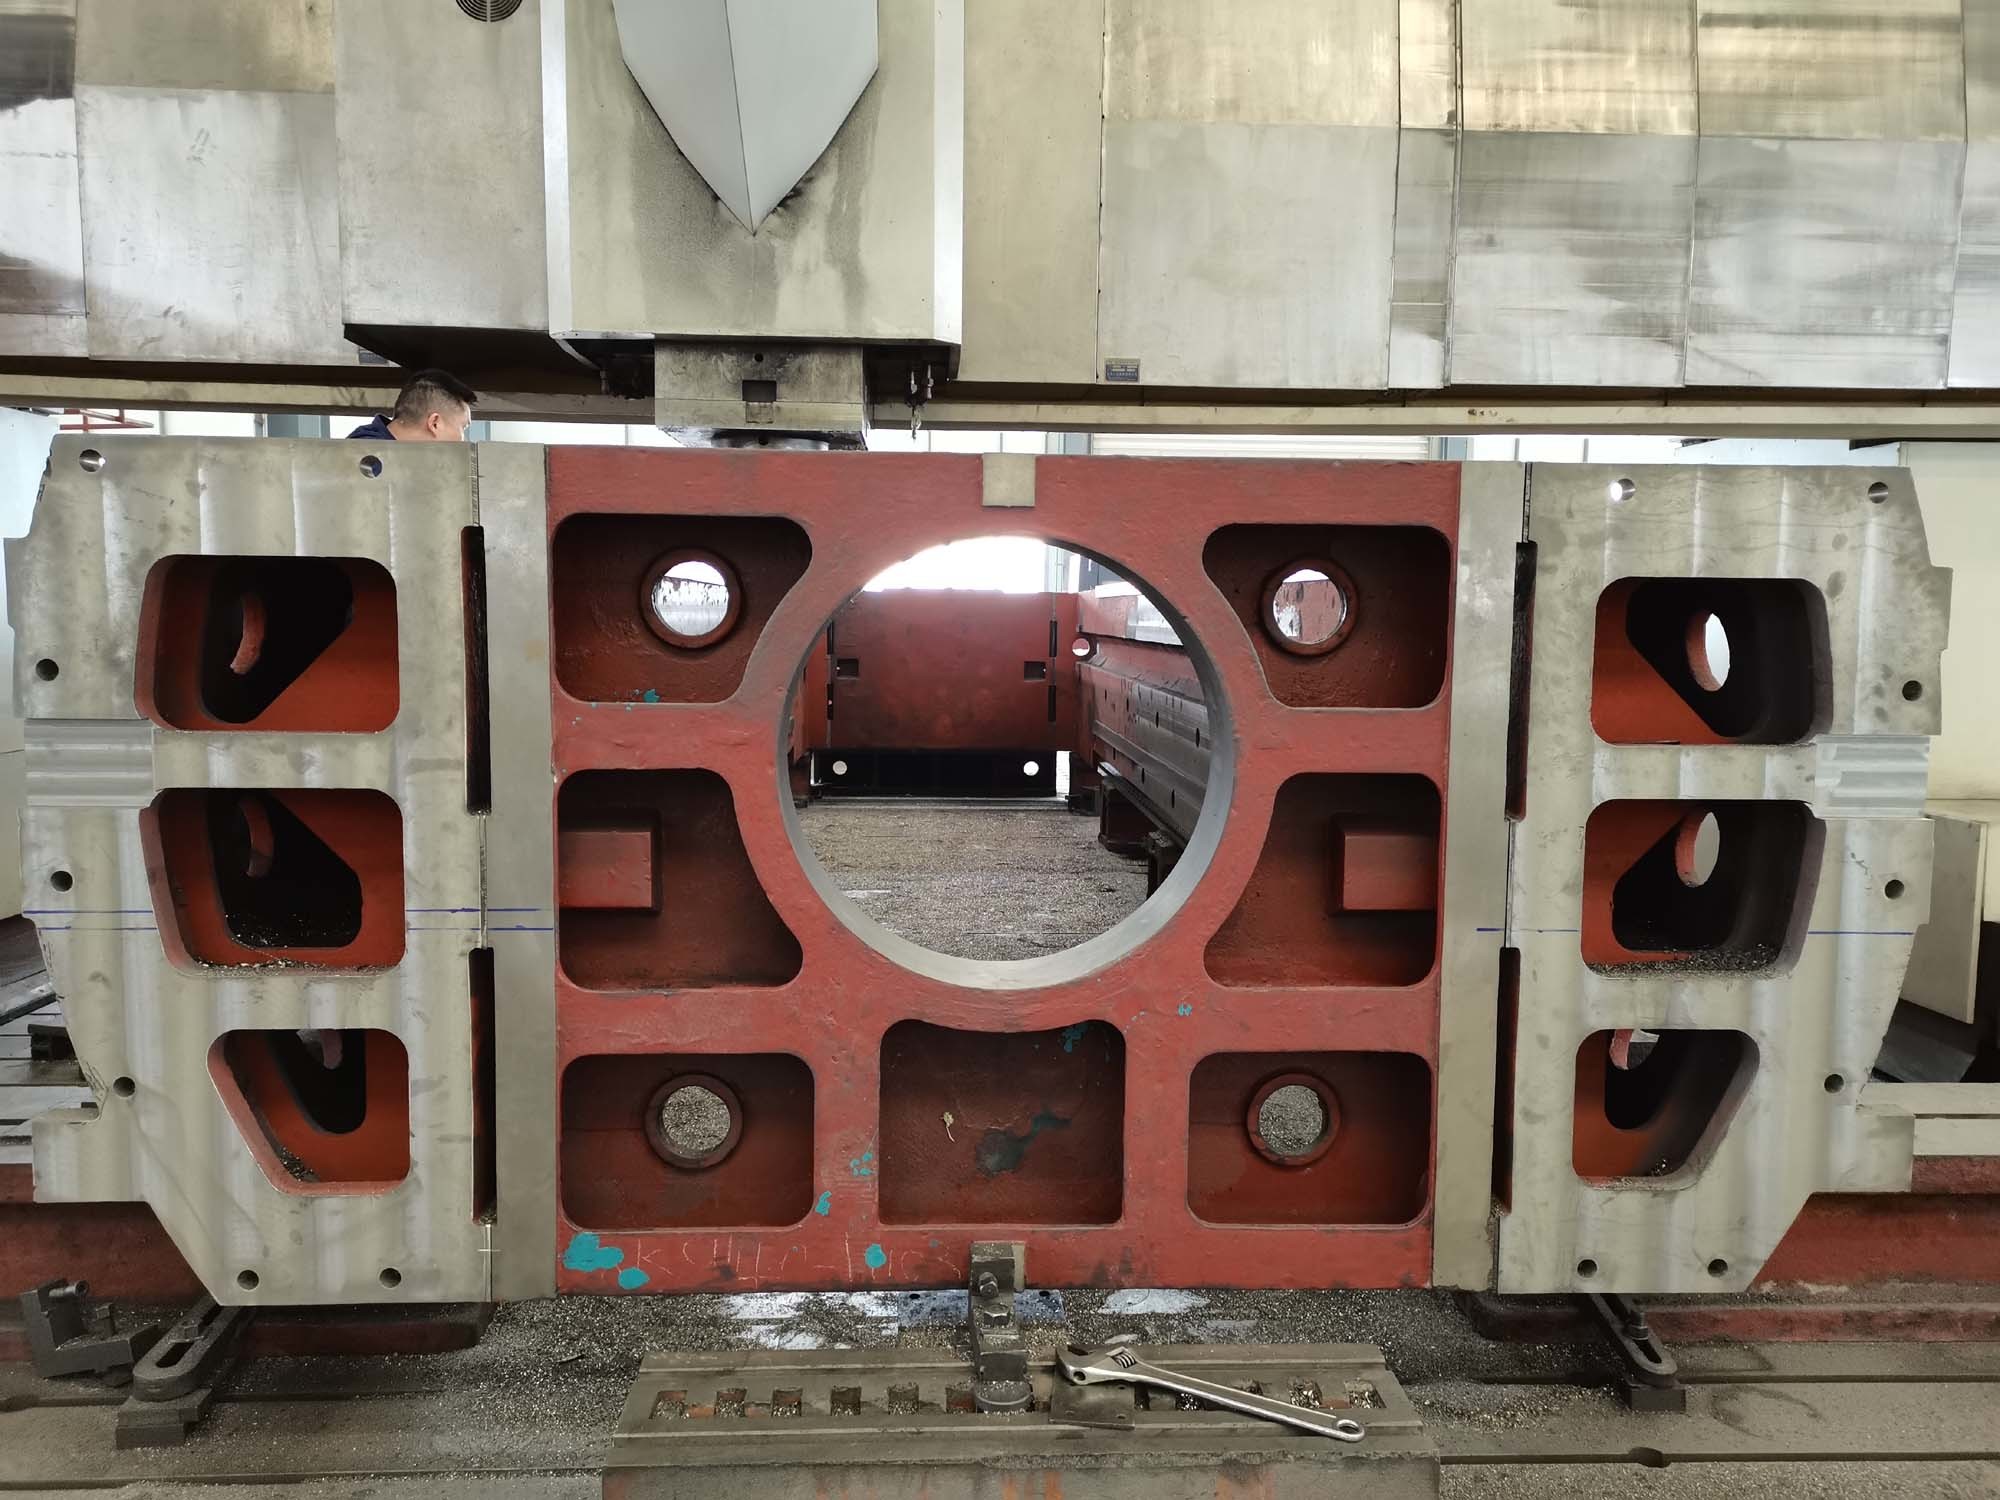
立柱在整机运行过程中不仅要满足横梁沿立柱导轨方向往复运动,还需间接承受切削力、振动、温度等因素变化,再加上单件立柱横截面小而长,柔性较大,单件加工变形量大,误差也大,总装过程中几何精度极大可能达不到要求。为保证立柱的刚度和加工精度,经过多方评审,大胆改进加工工艺方案,改变以往单件加工的传统加工工艺,采用创新型“组合式”加工工艺,即先对左右立柱、上下连接梁粗加工,部装后再整体精加工,提高立柱的刚性强度和精度,减少加工误差,减轻装配难度。
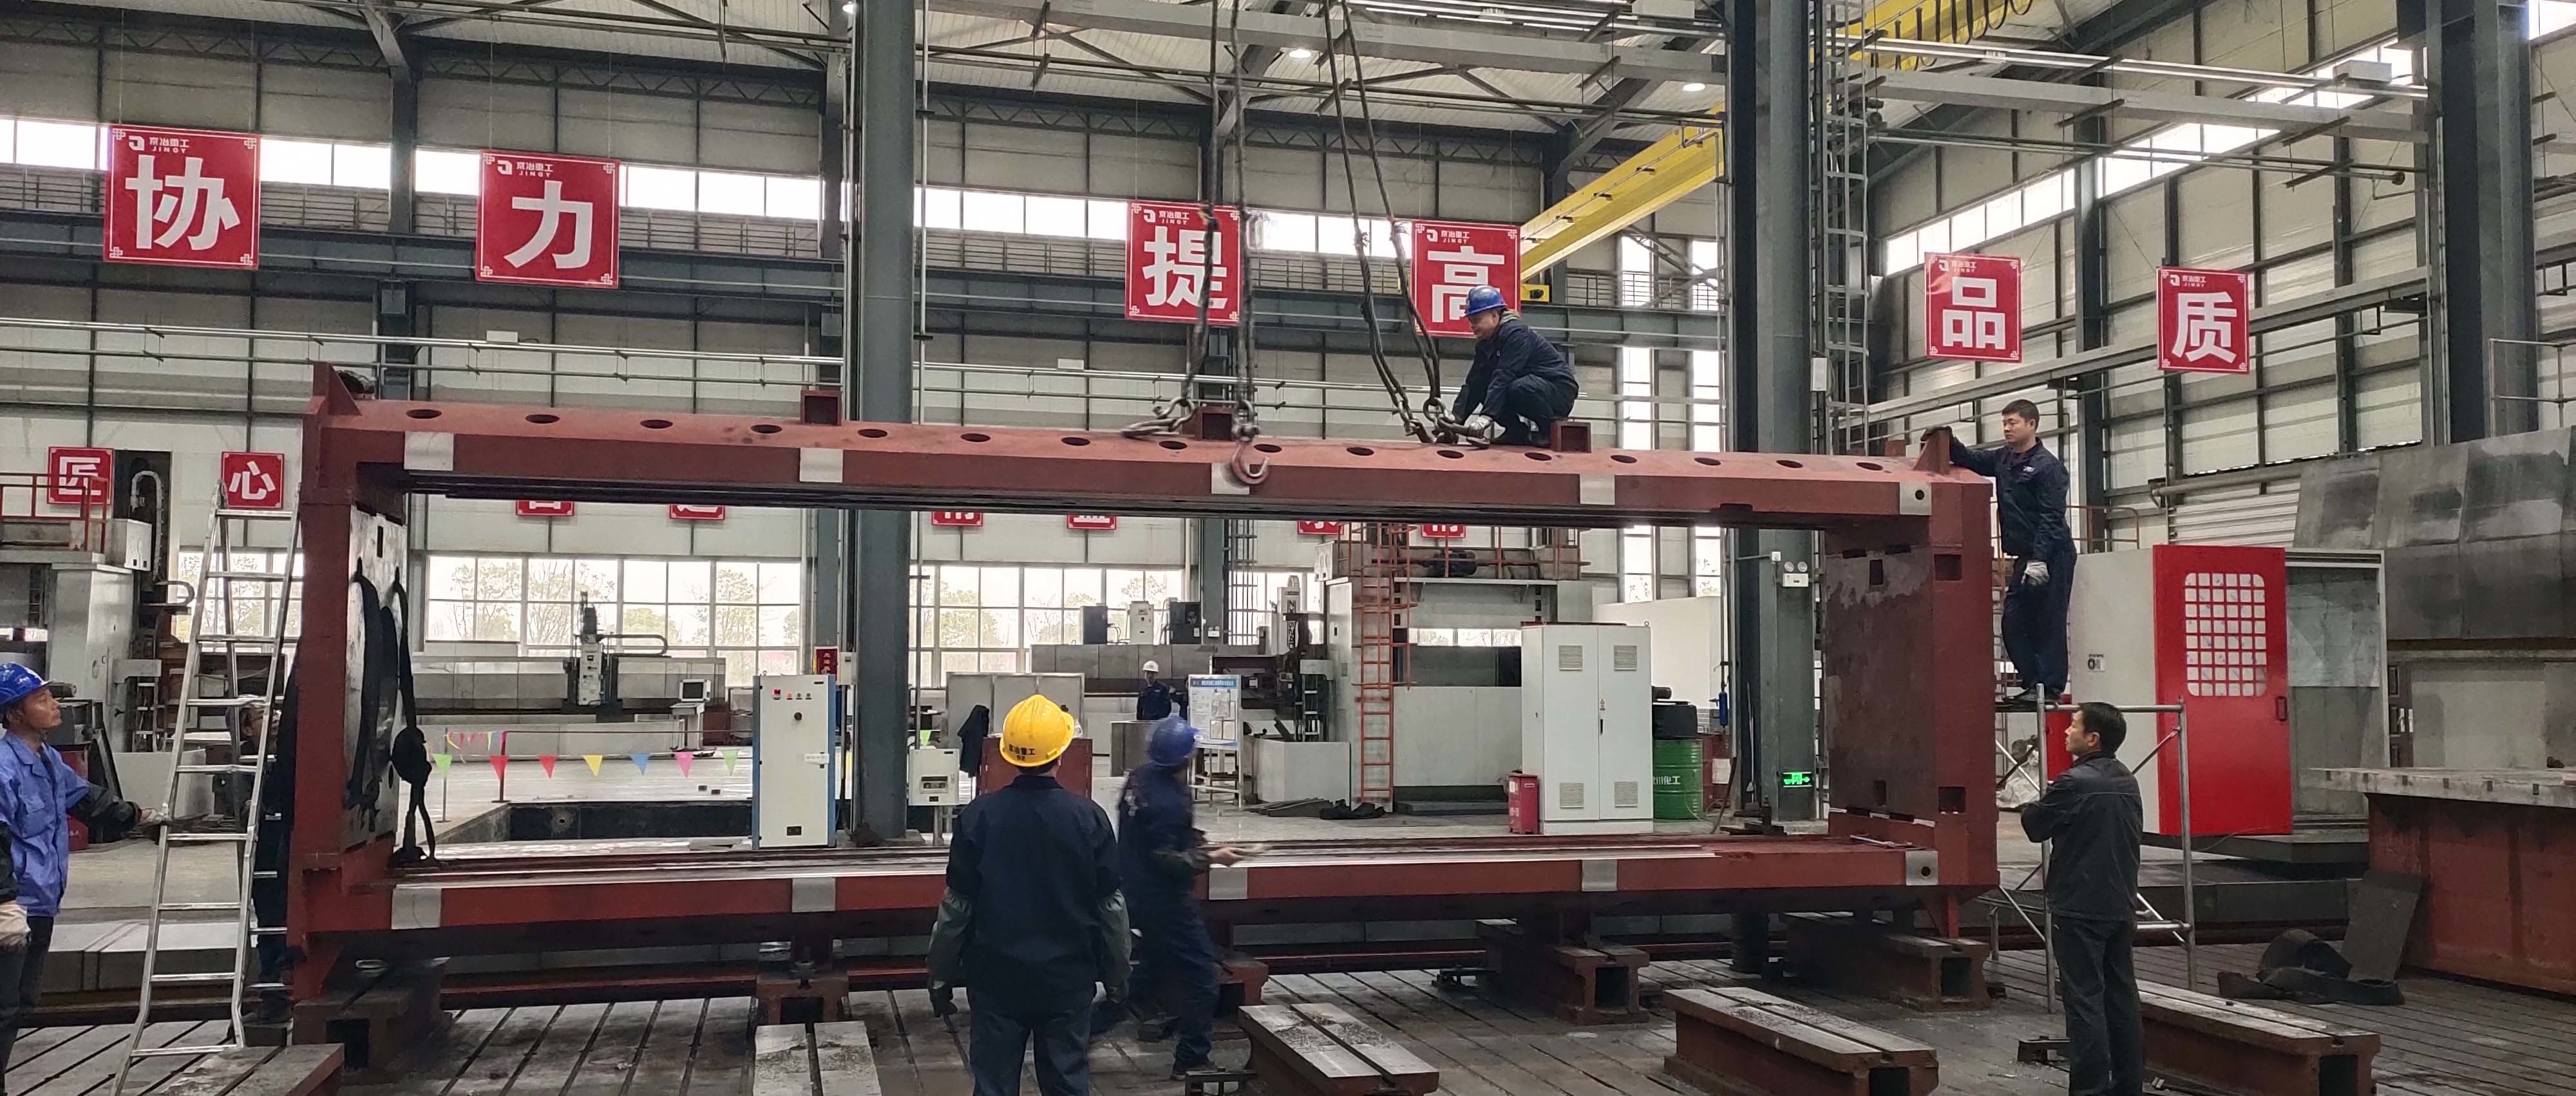
“组合式”立柱的加工过程可以用三个字来概括,即高、小、繁。“高”是指加工精度高,加工件垂直度、平行度、平面度误差需要控制在0.03mm以内,直线度误差每1m控制在0.01mm以内,加工六个面,需要保证38处形位公差。“小”是指加工面面积较小,立柱部件属于“口”型框式加工体,加工面受内部四个转角的加工限制,要使用长杆刀具在两人密切配合下完成,稍不注意会造成设备安全事故。“繁”是指操作繁复,加工过程中不仅要适时调整夹具的松紧度来减少误差,还需频繁更换刀具与测量反复穿插进行。
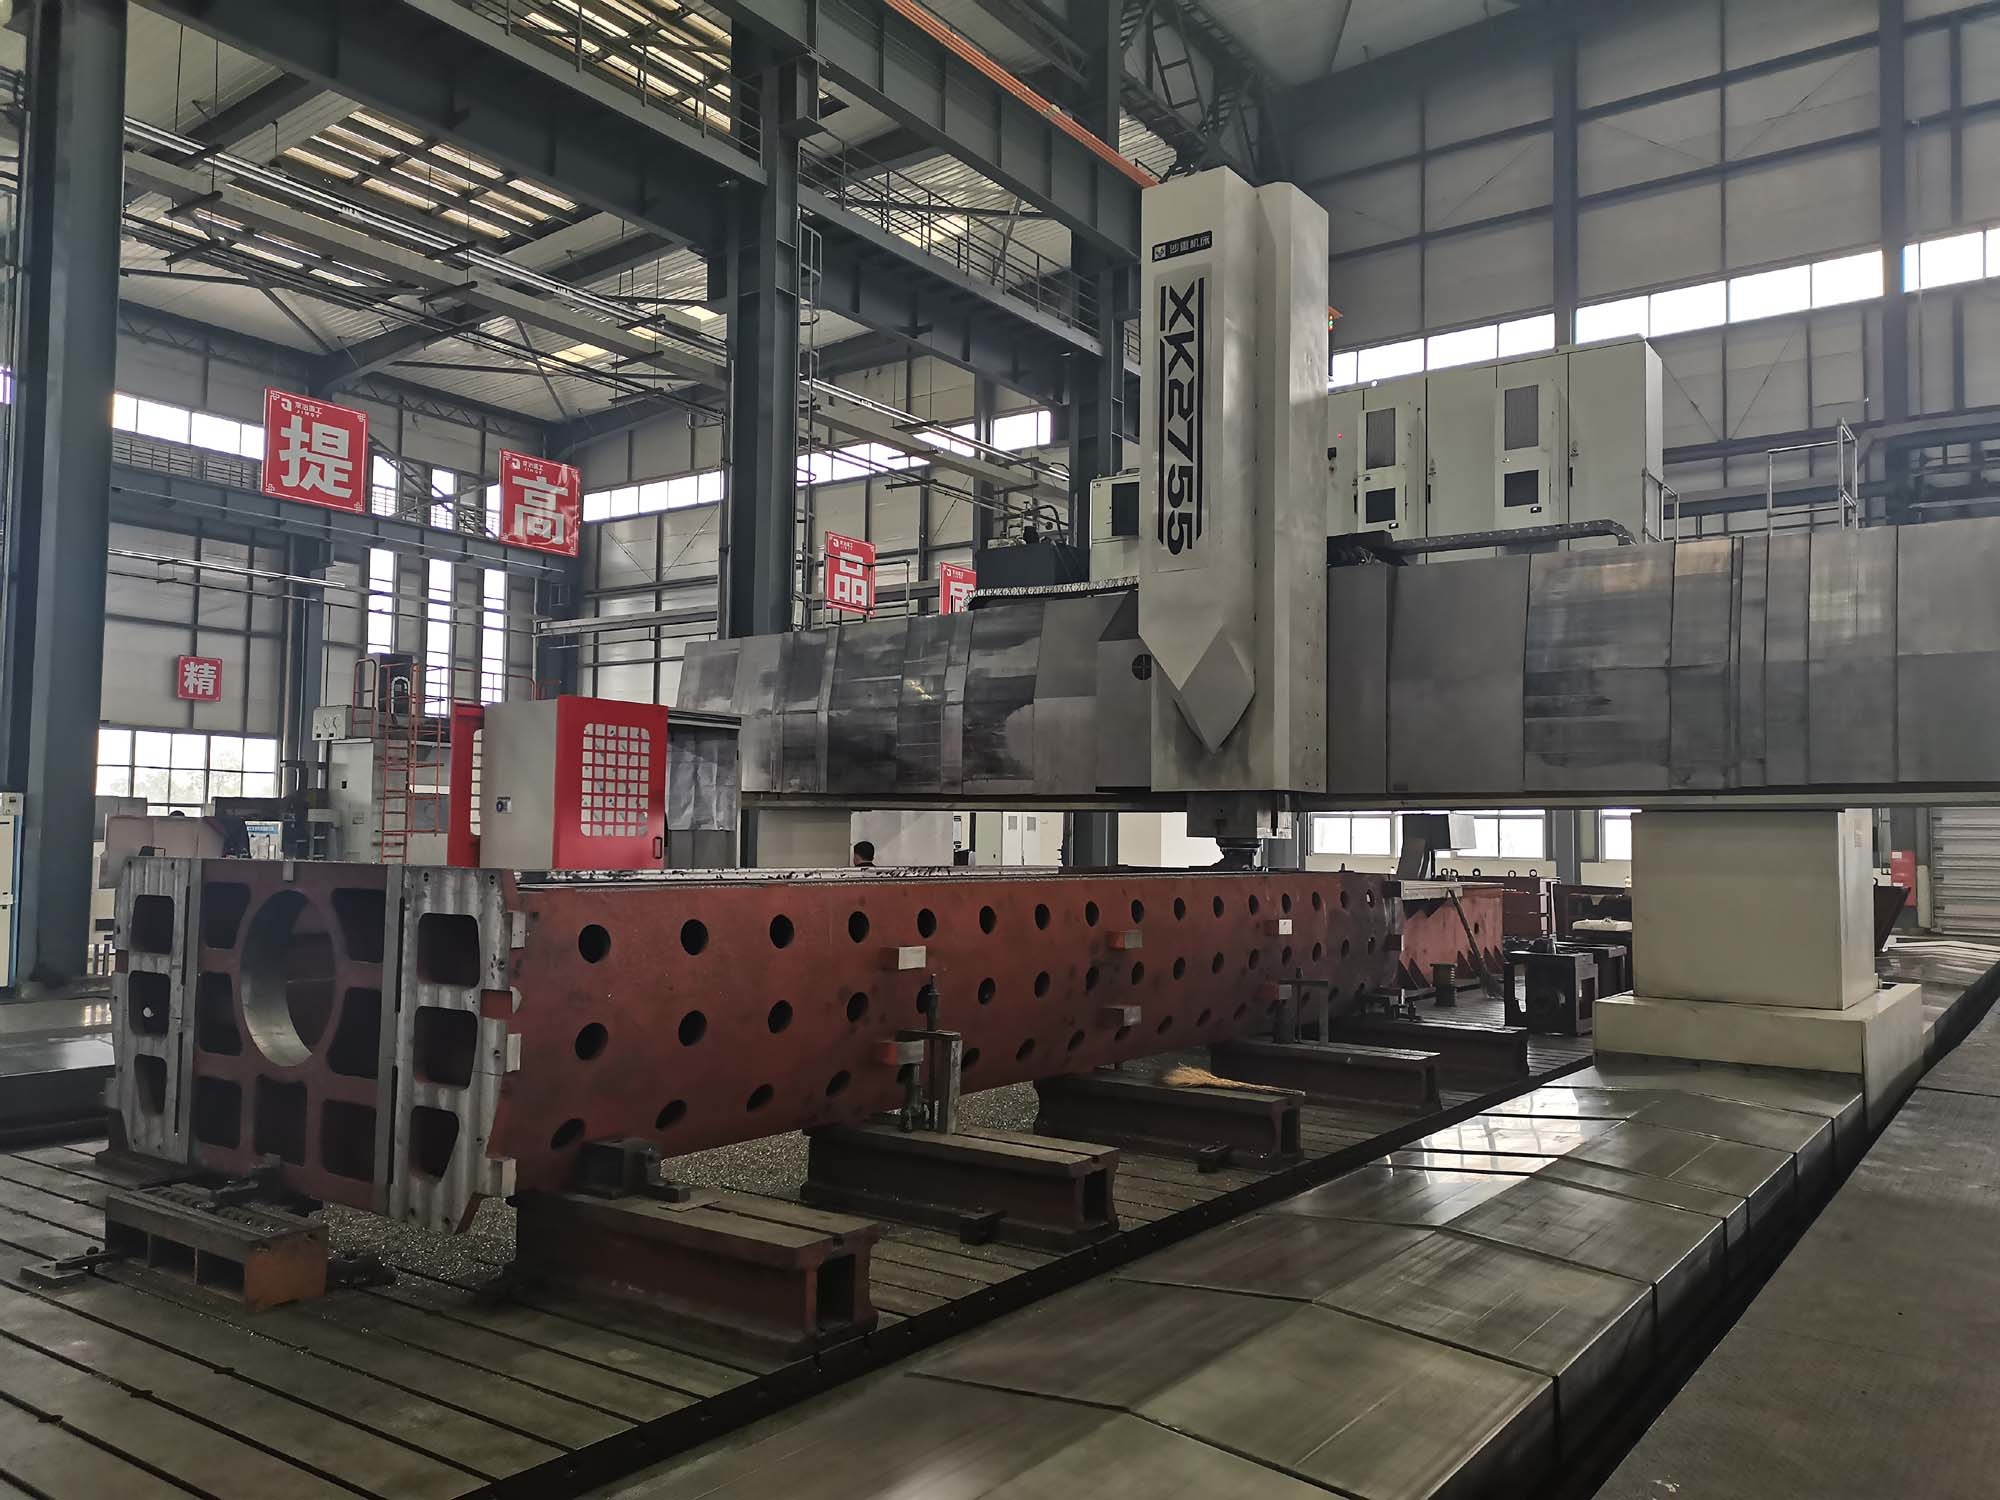
项目的每一位参与者深谙每一环节的重要性和时间紧迫性,从项目设计初期到内龙门系统立柱精加工完成,大家一刻也不敢懈怠,周密组织、冷静思考、沉着应对、精细加工,最终在得到质检部门检验合格的结论后,所有人悬着多日的心终于放下了,脸上洋溢着胜利的笑容。
武核公司属国有骨干能源装备制造业央企“东方电气集团”核心子公司,内龙门系统立柱属于我公司承担的武核专机项目关键部件重难点加工件之一。该立柱加工任务的圆满完成不仅是一次突破性的技术攻关,刷新了我公司立柱产品生产之“最”,更为进军能源装备制造业领军行业奠定基础,为“国之重器”贡献绵薄之力。
关键词:


